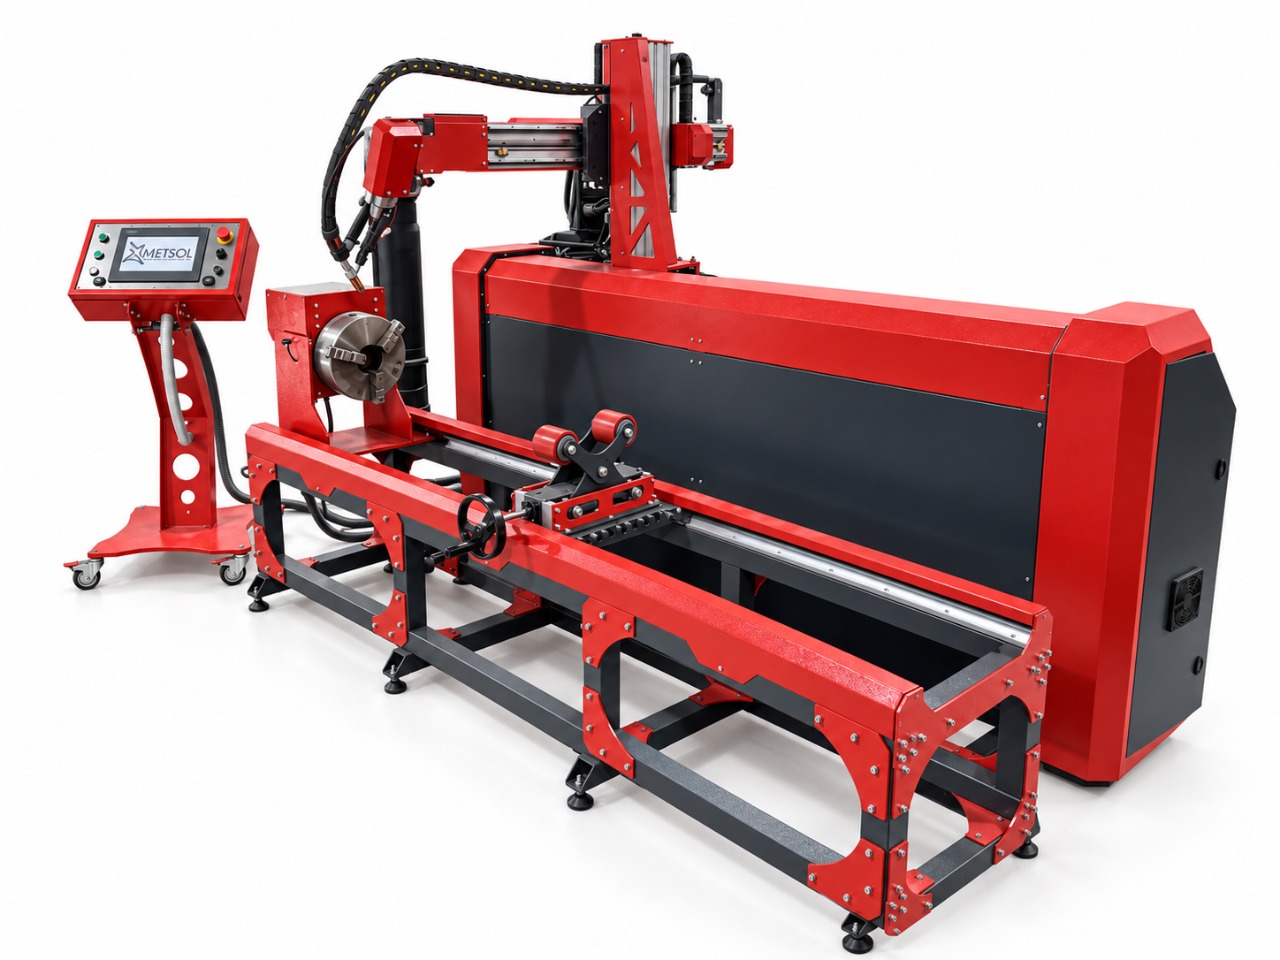
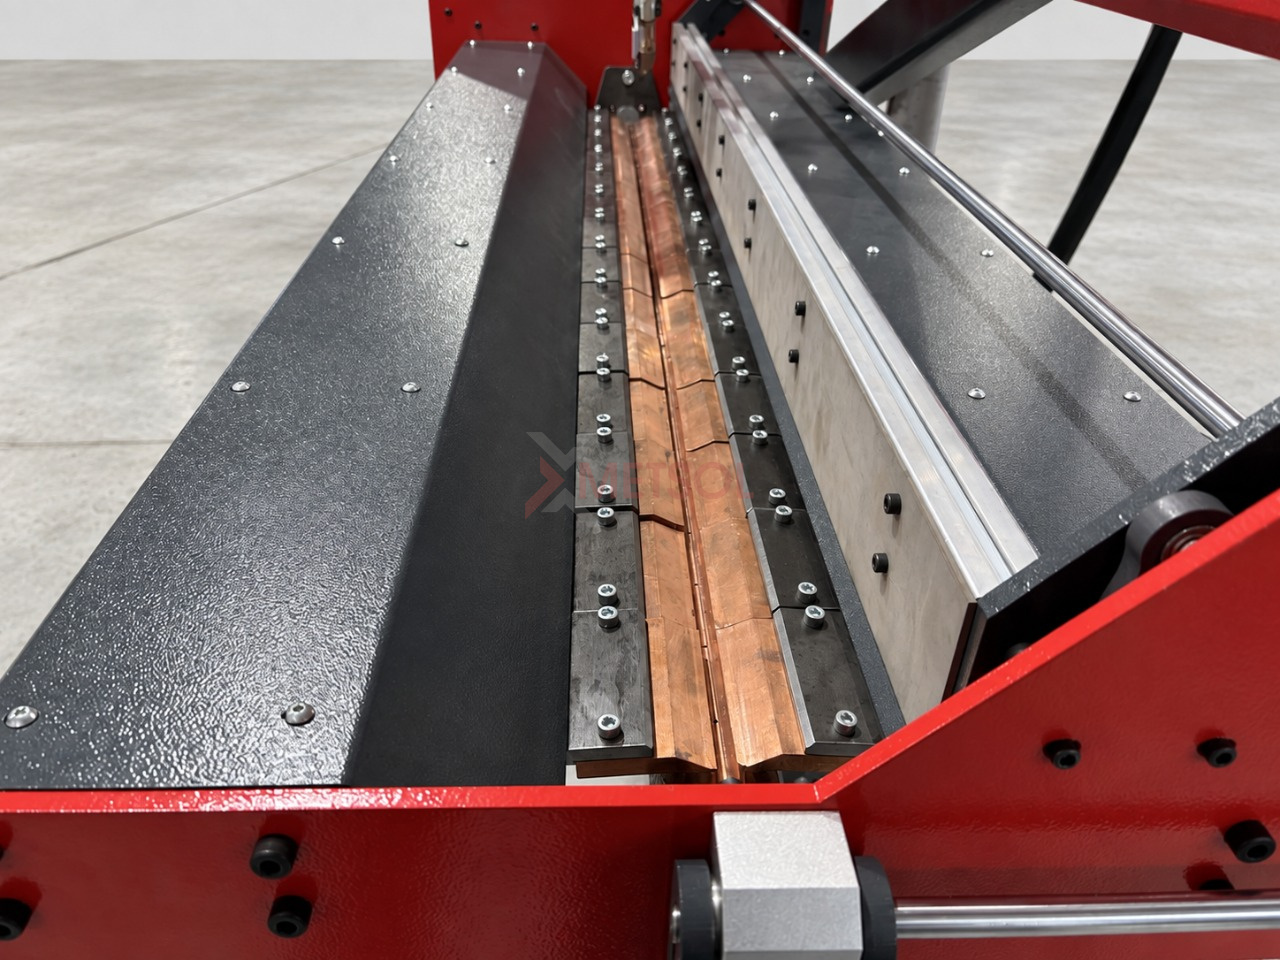
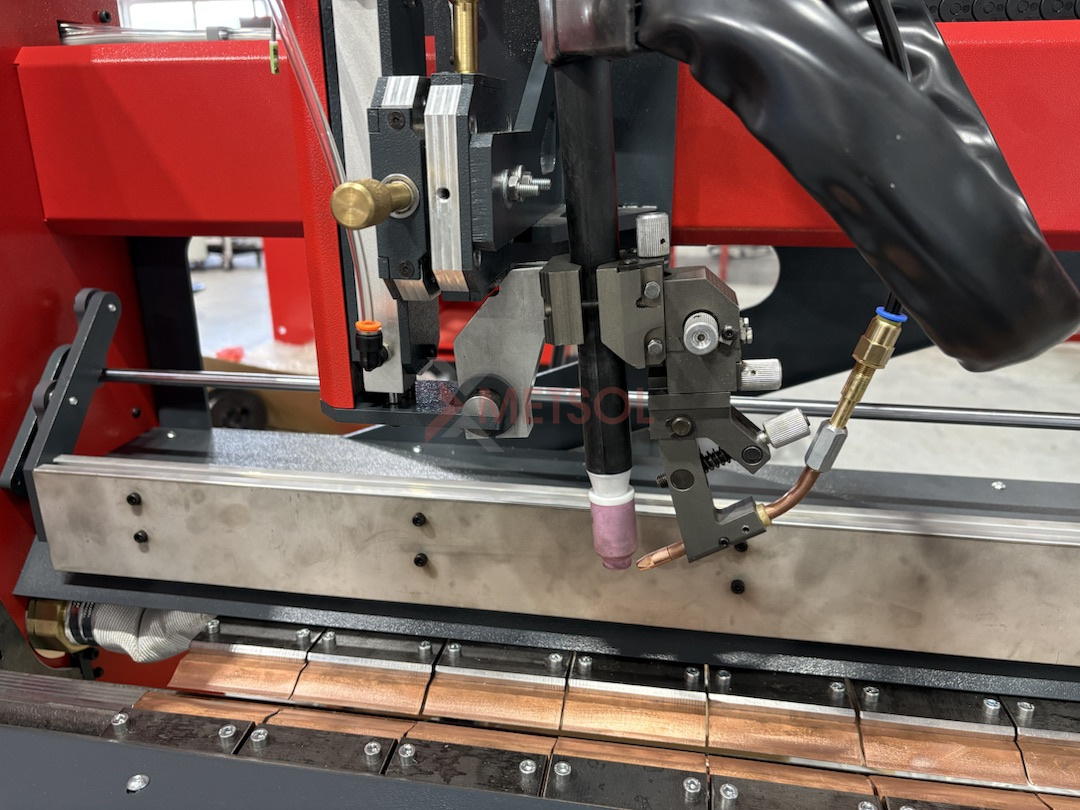
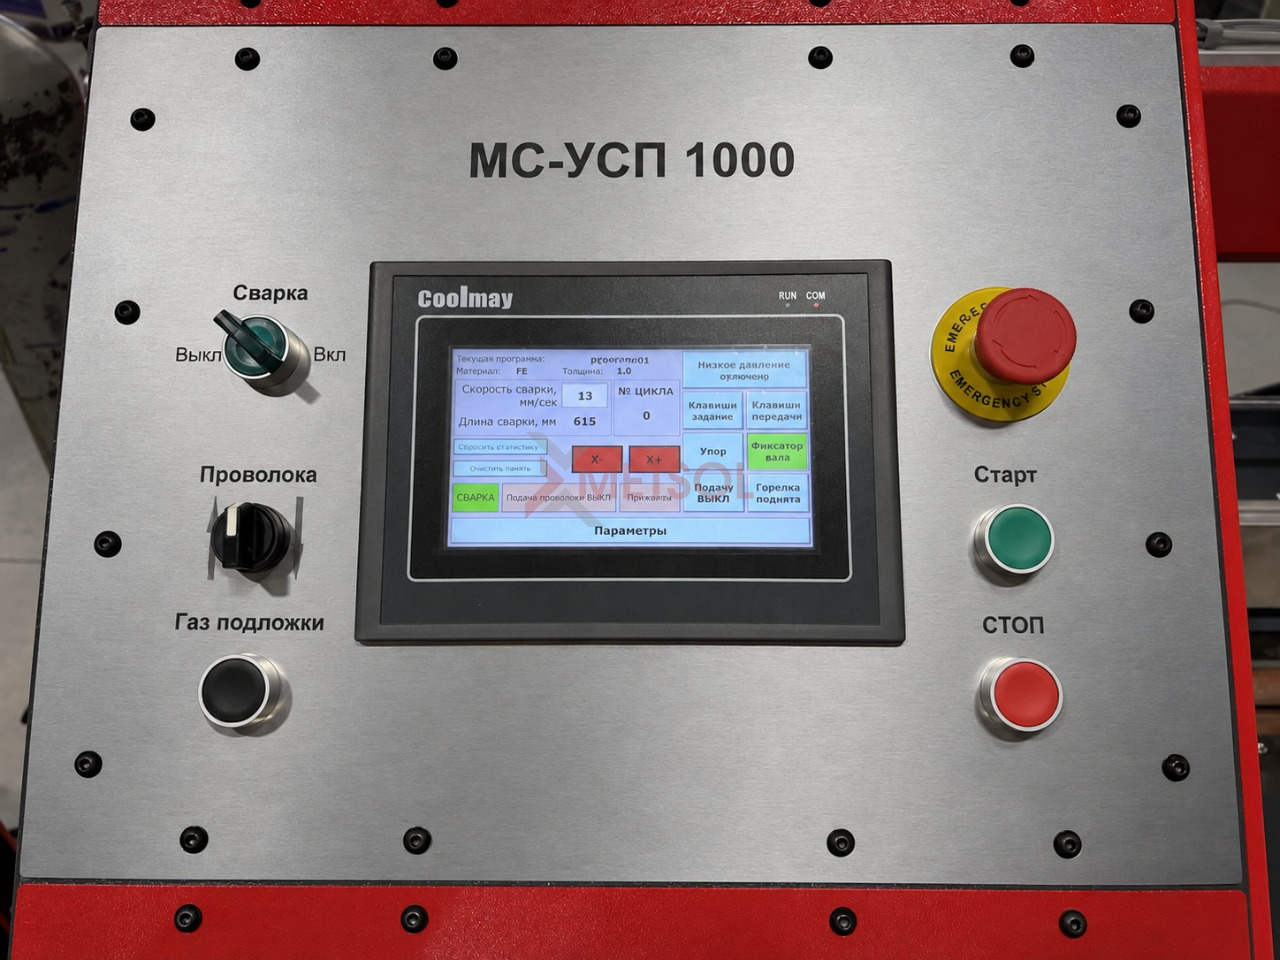
Установка предназначена для сварки продольных швов, разработанная специалистами компании МЕТСОЛ, представляет собой современное и технологичное решение,...
Описание
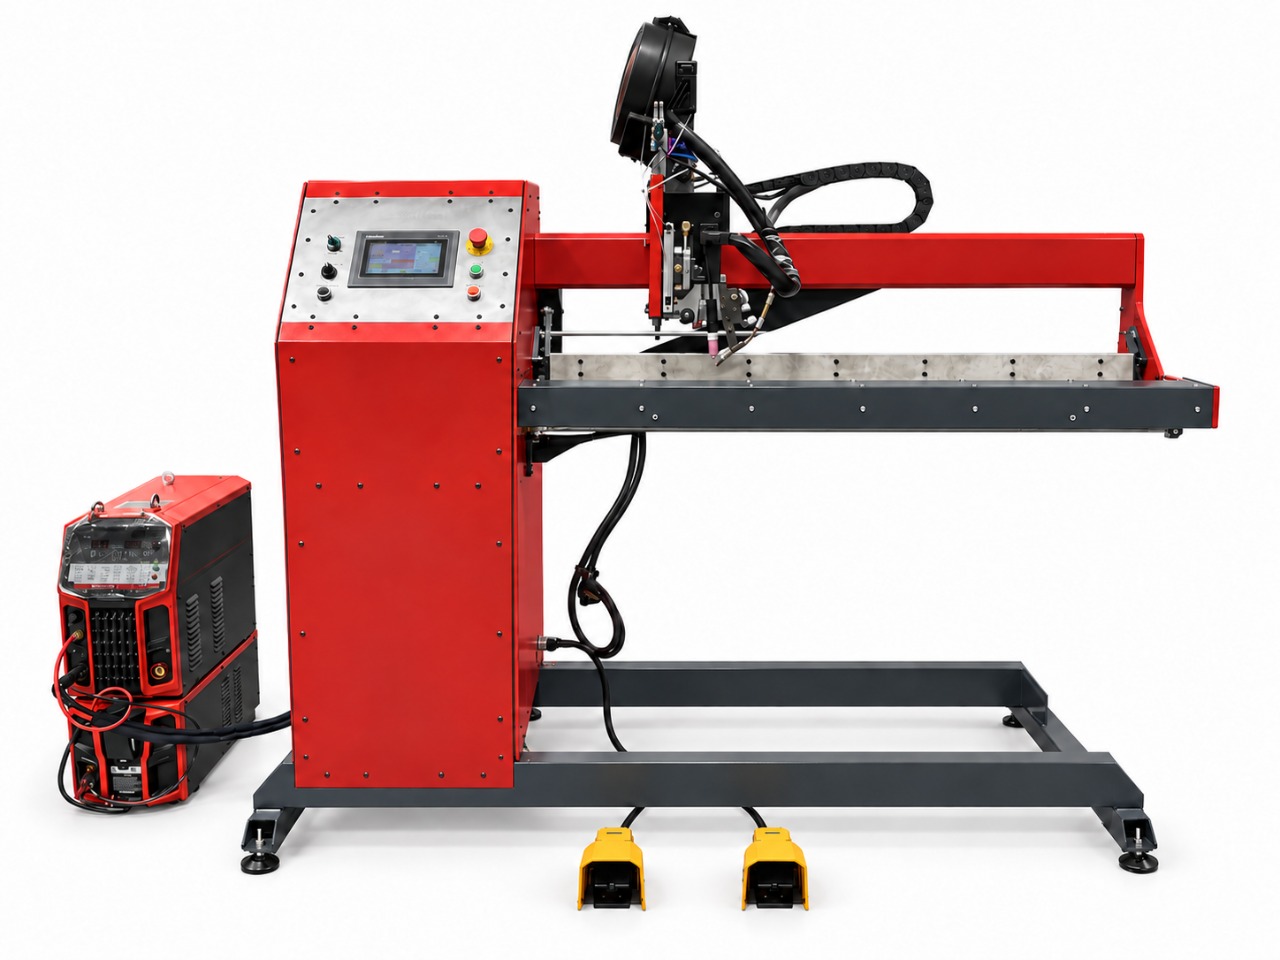
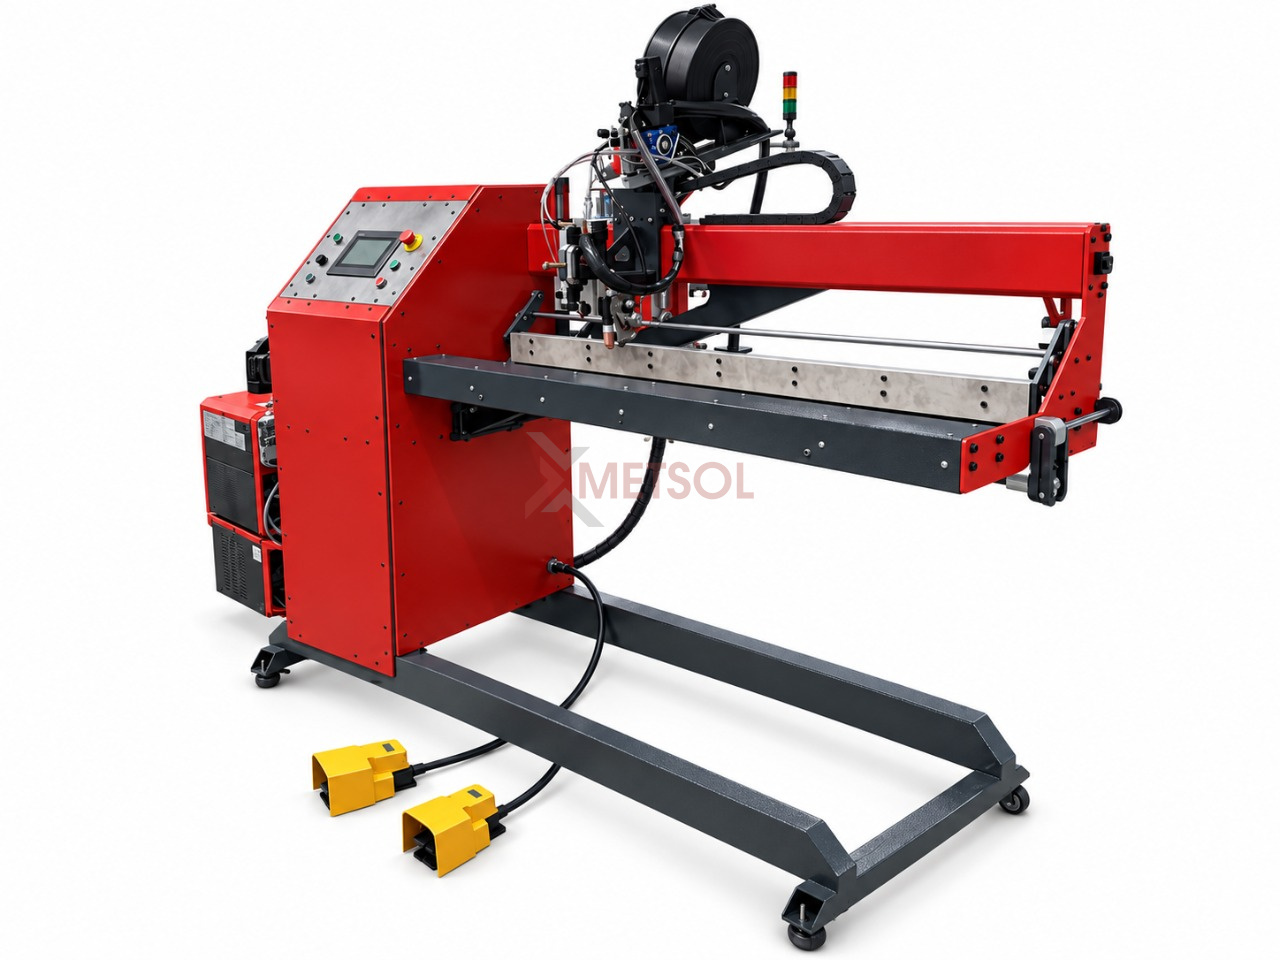
Установка предназначена для сварки продольных швов, разработанная специалистами компании МЕТСОЛ, представляет собой современное и технологичное решение, ориентированное на удобство оператора, точность и гибкость. Ее главные конкурентные преимущества — это автоматизированная подача присадочной проволоки с близким расположением к горелке, двусторонняя газовая защита и продуманная эргономика цикла сварки.
- Российское производство МЕТСОЛ.
Собственные мощности — от проектирования до запуска — обеспечивают контроль качества, оперативные изменения, быстрые поставки и техподдержку без импортозависимости. - Кастомизация под заказчика.
Индивидуальная адаптация оснастки, алгоритмов сварки, габаритов и системы управления под конкретные диаметры, материалы и технологические задачи заказчика. - Полный цикл услуг.
Проектирование, изготовление, пусконаладка, обучение операторов и последующее сервисное сопровождение — «под ключ» от одного производителя. - Доступная стоимость.
За счёт локализации и отсутствия импортных пошлин — конкурентная цена, быстрая окупаемость и экономия на обслуживании и запчастях. - Наличие сервисного центра.
Оперативная техническая поддержка, поставка быстроизнашиваемых деталей, плановое ТО, удалённая диагностика и выезд специалистов.
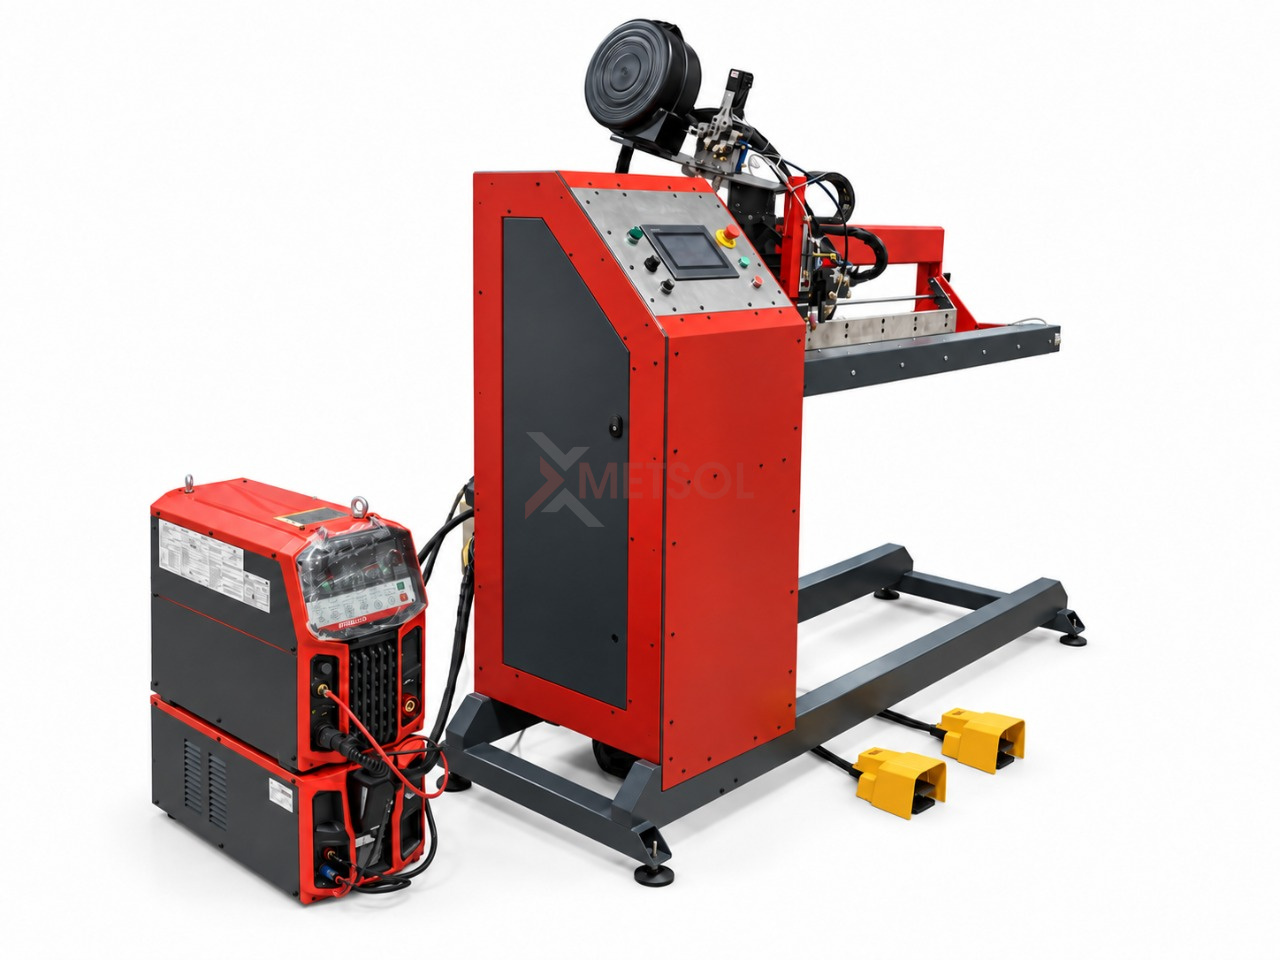
В верхней части станка размещен модуль продольного перемещения горелки и устройства подачи присадочной проволоки (по оси Х), перемещение горелки по вертикальной оси (по оси Z) обеспечивается пневматическим цилиндром. Корректное позиционирование заготовки обеспечивается при помощи подвижного параллельного упора, привод упора пневматический, управляется в автоматическом режиме, и надежно фиксируется прижимами на продольной подкладке с двух сторон. Прижимами управляет оператор при помощи педали 1, прижимы кинематически не связаны и активируются независимо друг от друга в соответствии с алгоритмом загрузки в станке. Общий чертеж установки представлен на Рисунке 1.
Стальная рама
Стальная рама изготавливается методом лазерной резки из профильной трубы.
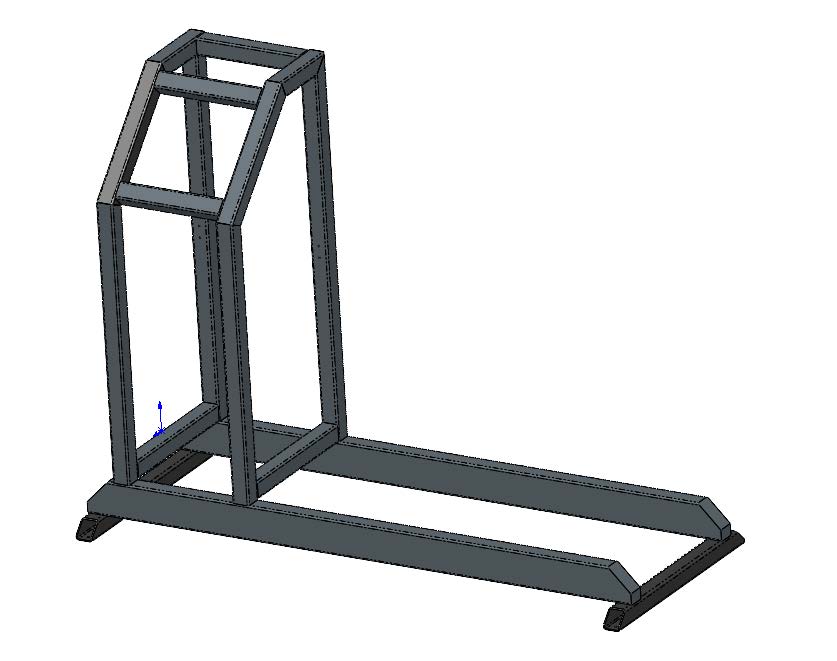
Рисунок 2 – Стальная рама.
Система управления
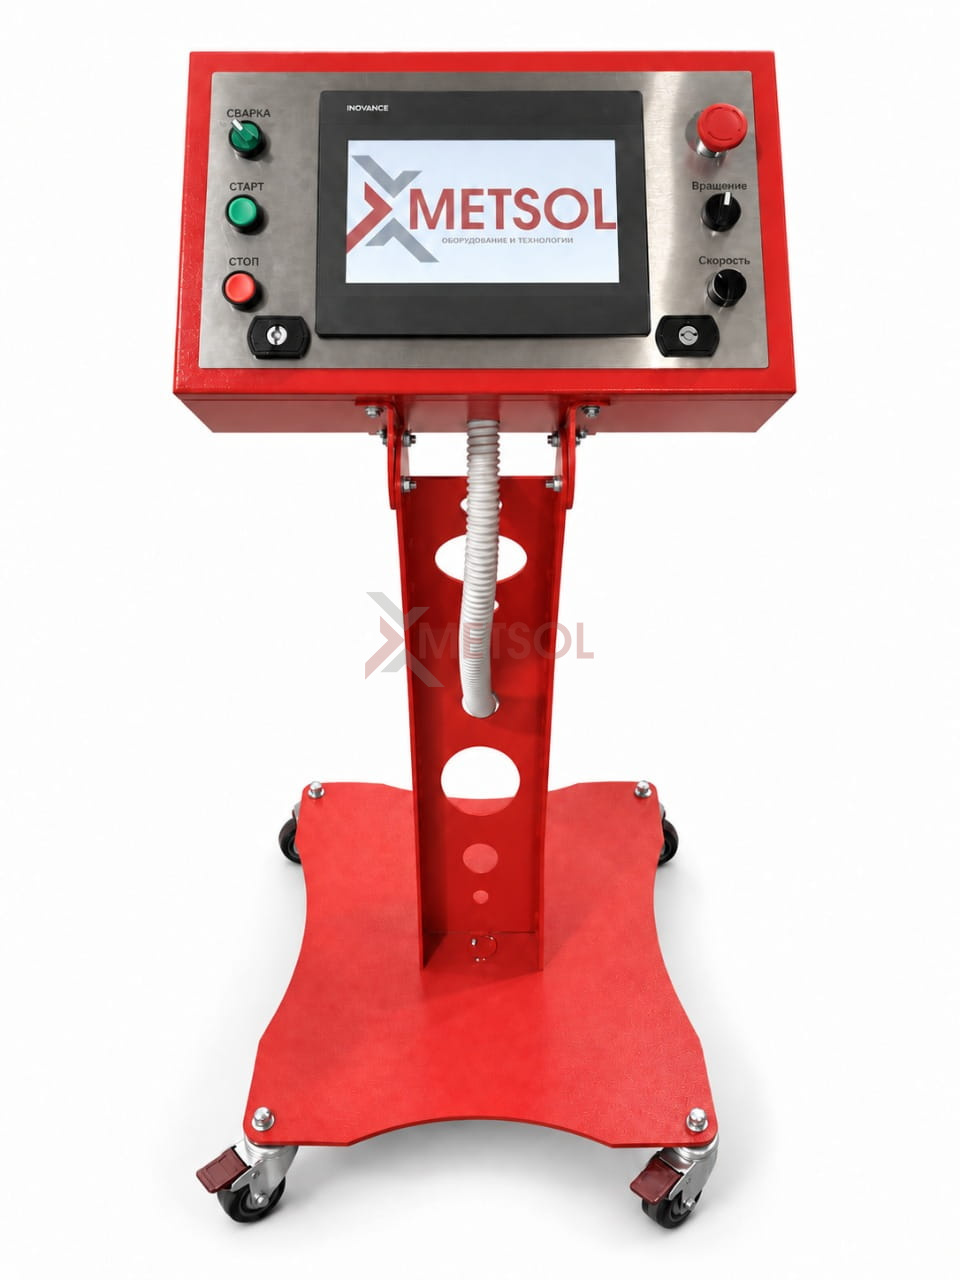
Установка оснащена автономным контроллером с сенсорным экраном позволяющим настраивать основные технологические параметры: длина сварочного шва, ток сварки, скорость подачи присадочной проволоки.
Станок оснащен педалями-кнопками для обеспечения удобного управления циклом загрузки заготовки оператором.
Модуль продольного перемещения
Модуль продольного перемещения представляет собой специализированный алюминиевый профиль, установленные на нем профильные рельсы с каретками, пару винт-гайка ШВП, а также шаговый серводвигатель. Данная конструкция позволяет обеспечить точное плавное перемещение с высоким разрешением в соответствии с выбранным алгоритмом перемещения и нужной скоростью.
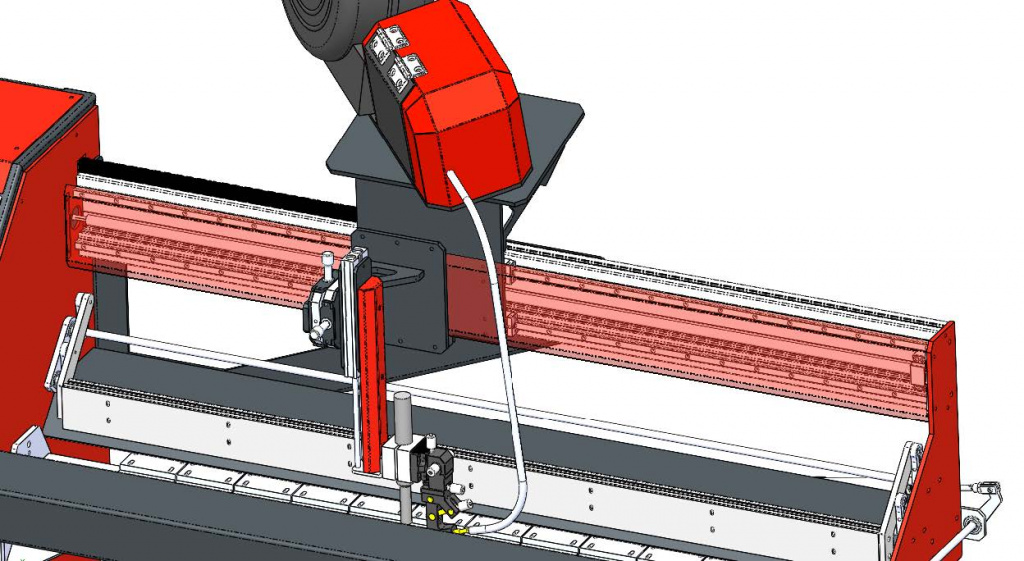
Рисунок 3 – Модуль продольного перемещения.
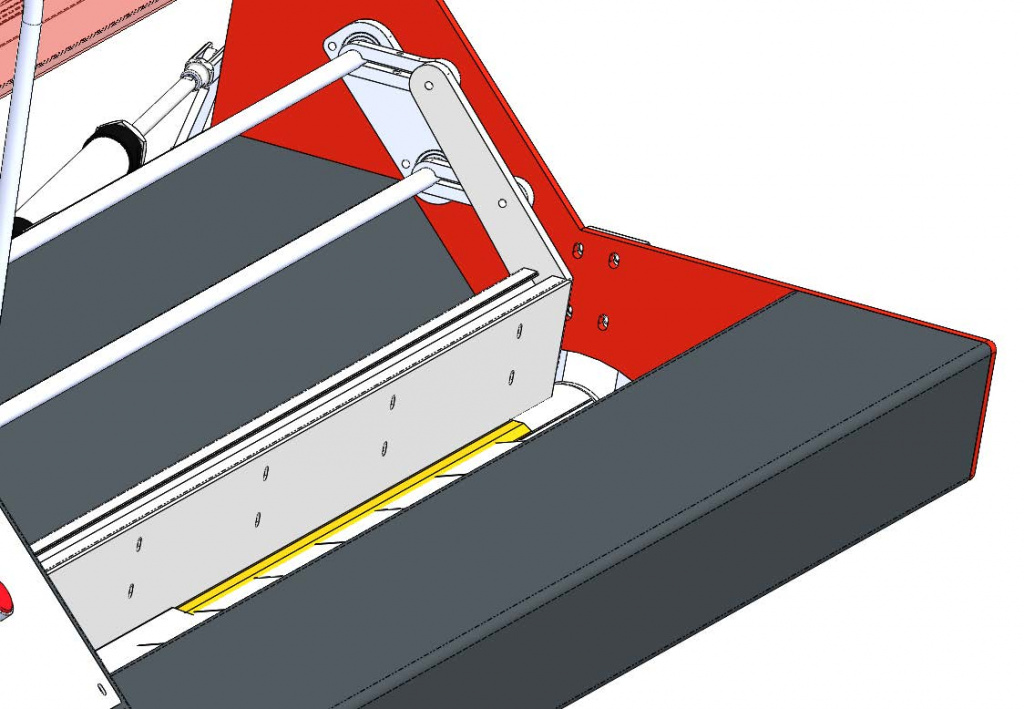
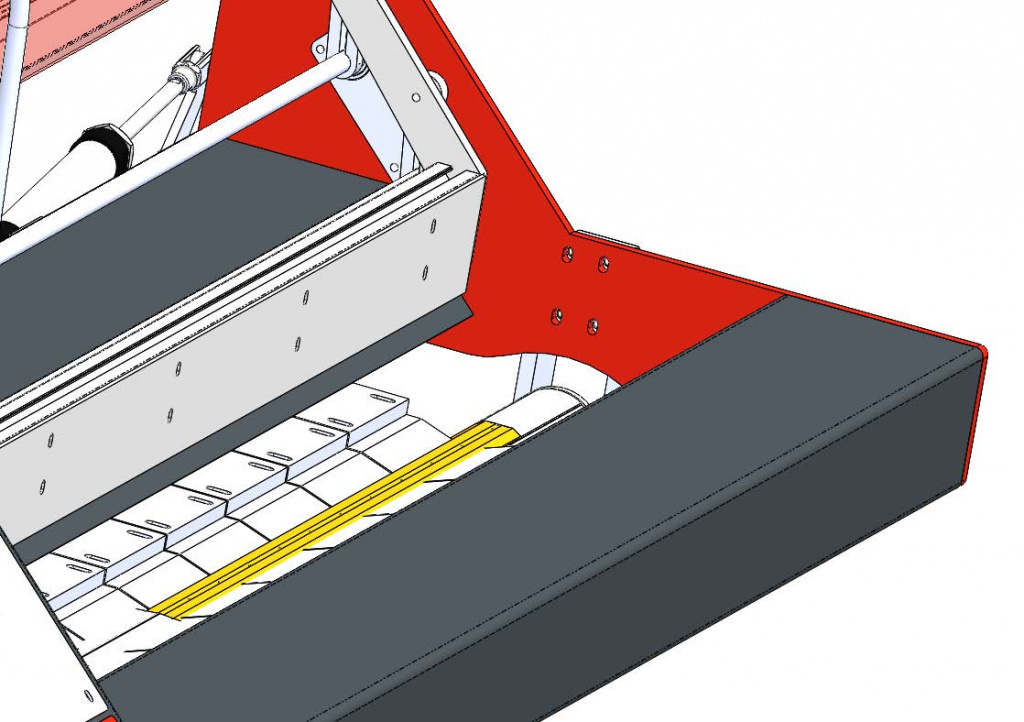
Подвижный упор
Подвижный упор – это вспомогательный механизм позволяющий точно разместить одну из кромок заготовки вдоль линии обработки сварочной горелки. Данный механизм представляет собой упорную линейку, размещенную на рычагах, приводимых в движение пневматикой, согласно алгоритму заложенному в контроллер. Для позиционирования первой кромки заготовки упор смещается вниз, прижимаясь к продольной подкладке, после фиксации первой кромки прижимами, упор автоматически отъезжает из зоны обработки, позволяя совместить одну кромку заготовки со второй.
|
|
Рисунок 4 – Подвижный упор
Прижимы
Прижимы – подвижные элементы обеспечивающее надежное прижатие кромок заготовки кпродольной подкладке. Основное тело прижима выполняется из стали, сменная часть выполняется в зависимости от свариваемого материала заготовки. Данны компоненты являются быстросменными и при необходимости, могут заменяться оператором станка.
Поджатие прижимов обеспечивается подачей воздуха в герметичные термостойкие рукава, размещенные между прижимами и корпусом станка.
Станок оснащен системой тонкой подстройки сменных компонентов прижимов. Для сварки алюминия – сменные компоненты выполняются из нержавеющей стали.
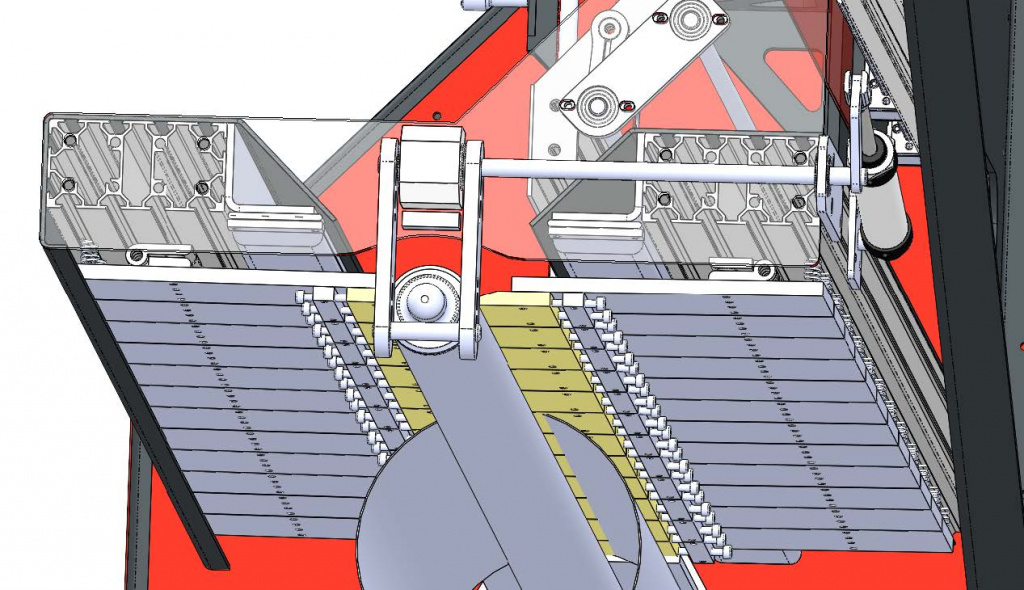
Рисунок 5 – Прижимы
Продольная подкладка
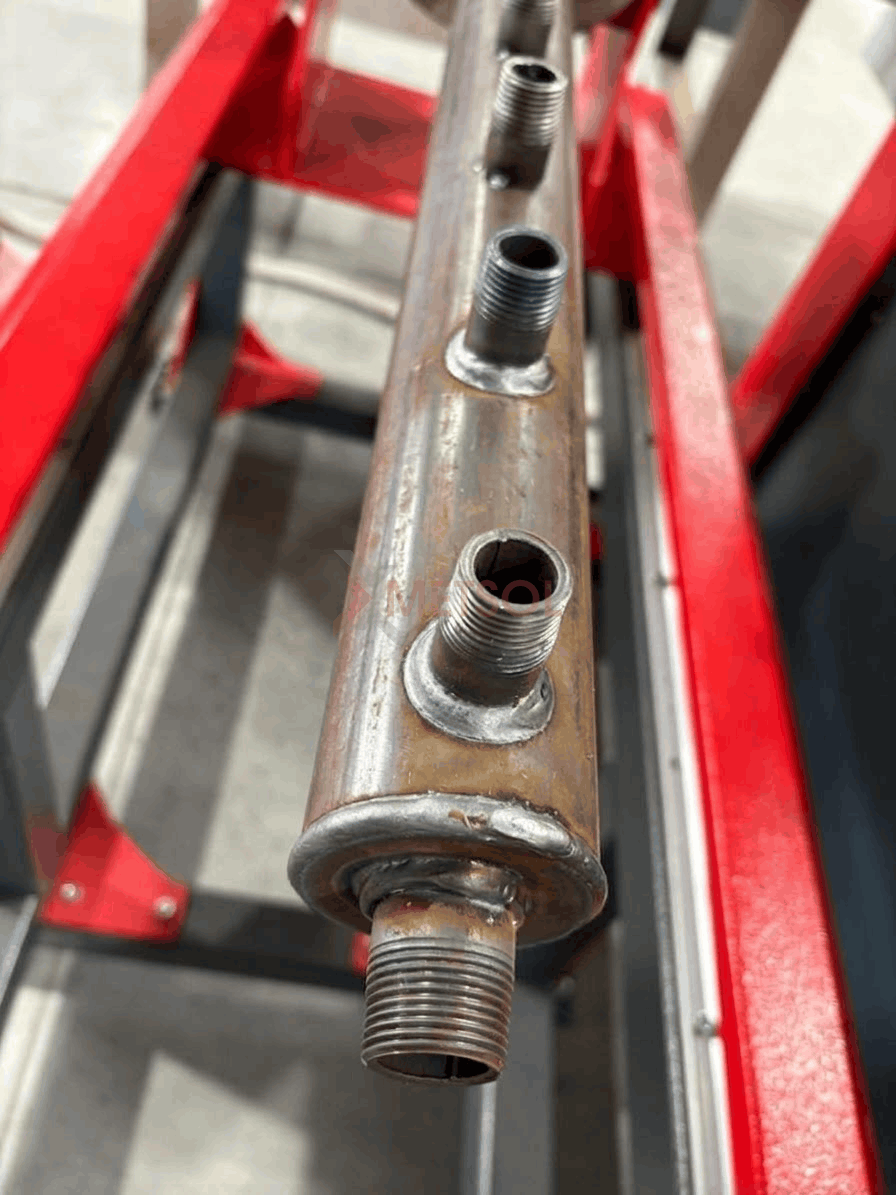
Продольная подкладка – это элемент, выполненный из толстостенной трубы с фрезерованной продольной канавкой и герметично заваренными с двух сторон фланцами. С одной стороны, профиль фланца выполнен таким образом, чтоб взаимодействовать с фиксатором продольной подкалки исключая возможность вертикального отклонения от модуля продольной подачи горелки. С другой стороны, фланец выполняет роль крепления штуцеров подвода и отвода охлаждающей жидкости. В фрезерованный продольный паз интегрируется перфорированная вставка из материала, не свариваемого с телом заготовки. В нижней части вставки размещен паз позволяющий организовать, поддув защитного газа вдоль всего сварного шва заготовки с обратной стороны шва.
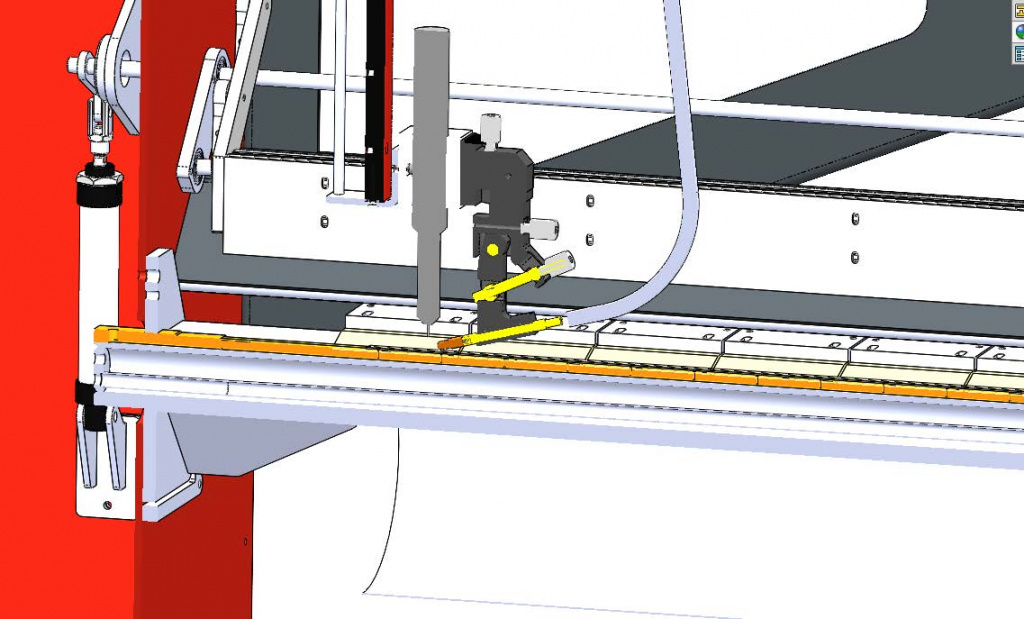 Рисунок 6 – Продольная подкладка (вид вдоль)
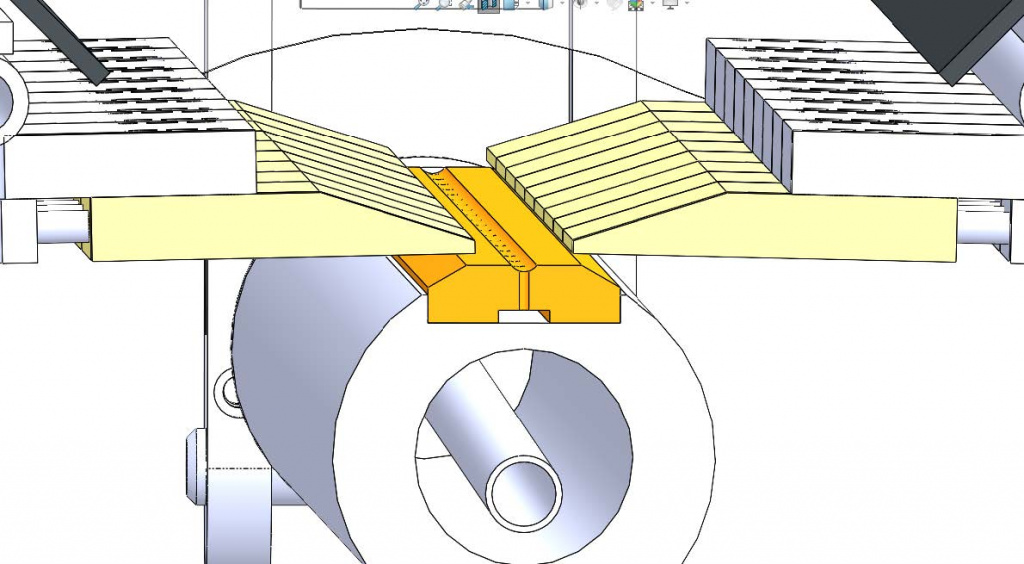 Рисунок 7 – Продольная подкладка (вид поперек)
Механизм тонкой настройки
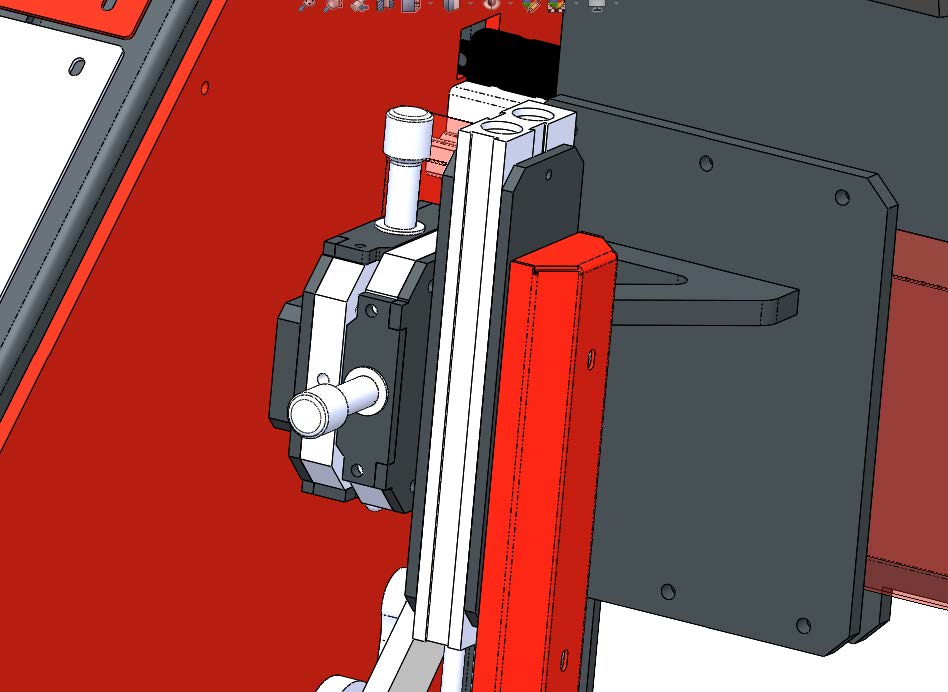
Механизм тонкой настройки — это устройство, состоящее из двух скрещённых направляющих ласточкин хвост и пар винт-гайка, обеспечивающих тонкую настройку расположения горелки относительно сварного шва. Настройка обеспечивается вращением ручек вдоль соответствующих настраиваемых осей.
Подающий механизм
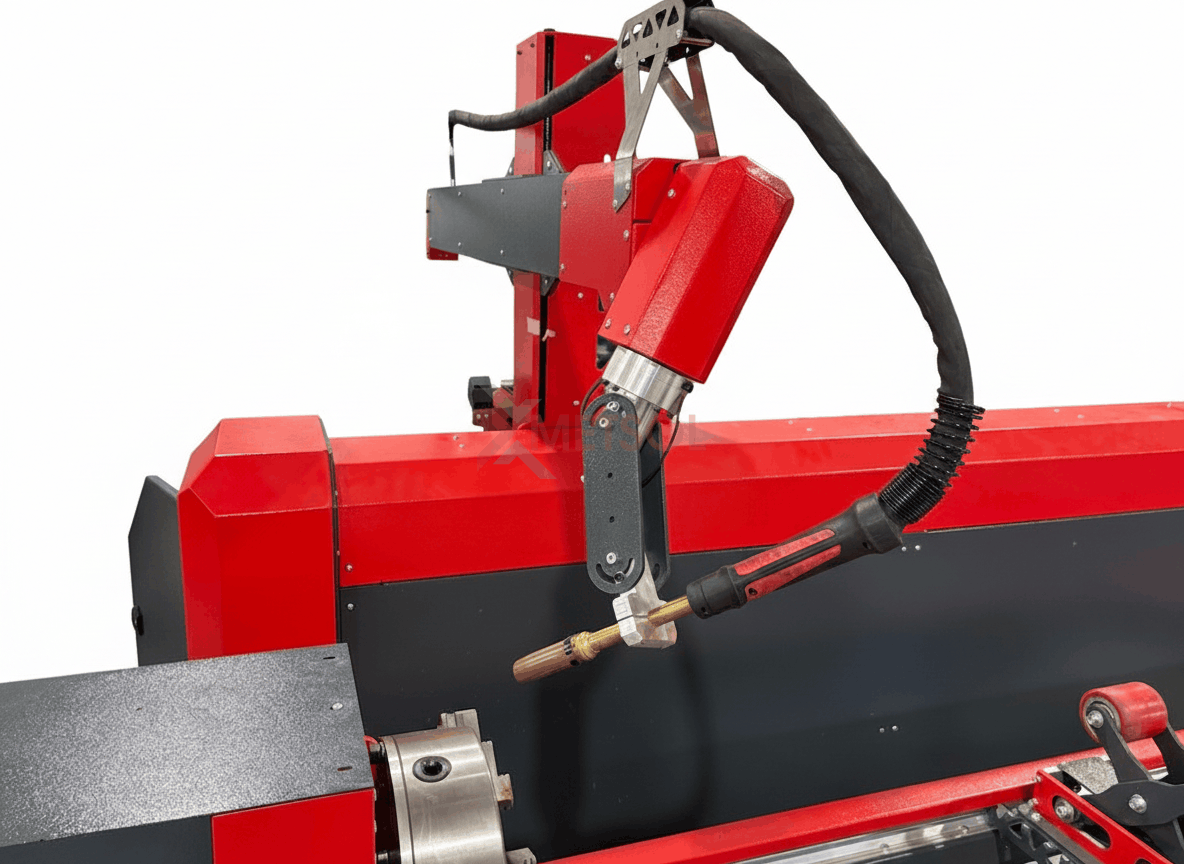
Устройство подачи проволоки в зону сварки оснащено приводом подачи, управляемым непосредственно системой управления станка. Настройка скорости подачи реализуется в широком диапазоне. Подающие ролики быстросменные и подбираются по диаметру и материалу проволоки, исходя из потребностей заказчика. Механизм располагается на подвижной платформе и движется вместе с горелкой. Таким образом обеспечивается минимальная длина канала подачи проволоки, исключая возможность «застревания» присадки при подаче.
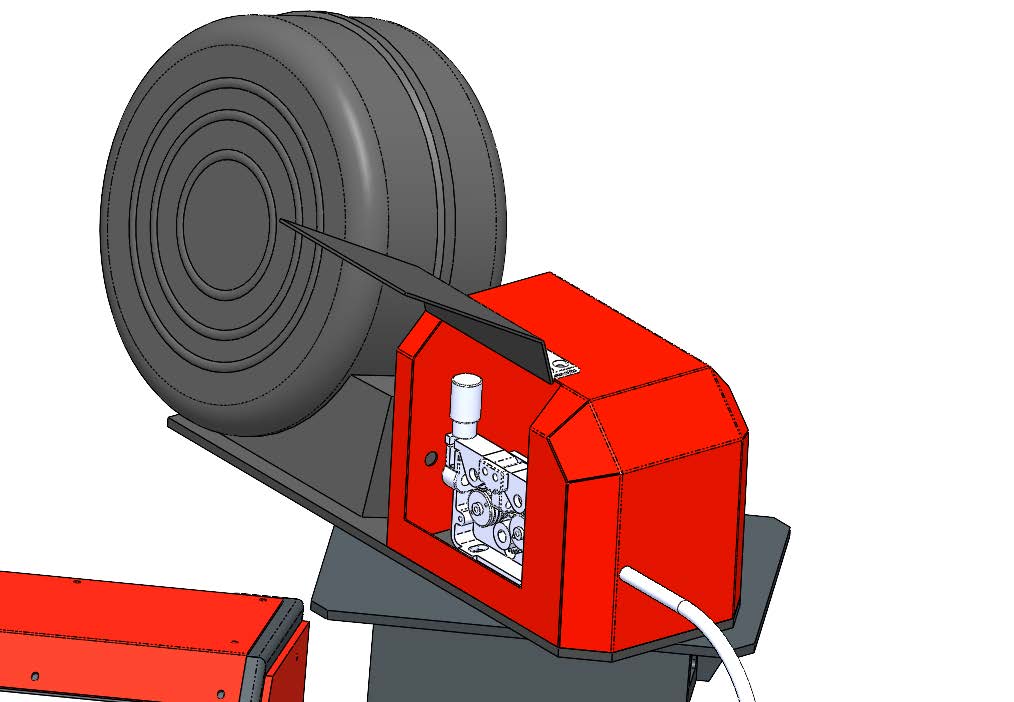 Рисунок 9 – Подающий механизм
Фиксатор продольной подкладки
Фиксатор продольной подкладки – представляет собой рычажный механизм, приводимый в движение пневматикой согласно программе, исключая вертикально отклонение относительно горелки. Открытие и закрытие фиксатора происходит в автоматическом режиме.
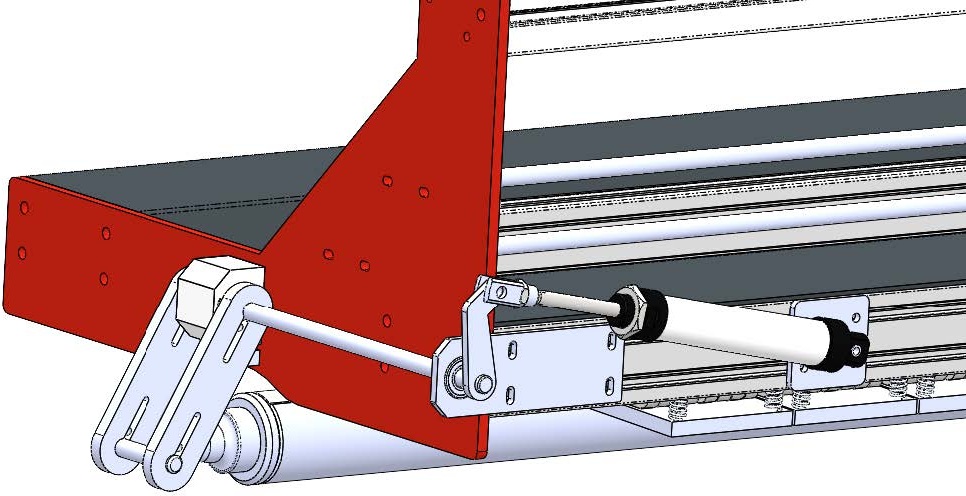 Рисунок 10 – Фиксатор продольной подкладки
Установка и сварка
1.Начальное положение. Фиксатор продольной подкладки в открытом положении, прижимы в открытом положении, горелка в верхнем положении, продольная каретка в крайнем левом положении. Продольный упор в верхнем положении. (см. рисунок 11). Первым этапом оператор нажимает на педаль 1 инициируя начало процесса, после чего продольный упор опускается и прижимается к продольной подкладке (см. рисунок 12). После подачи заготовки с правого края станка необходимо нажать педаль 1, после чего станок автоматически переведет фиксатор продольной подкладки в закрытое положение (см. рисунок 13).
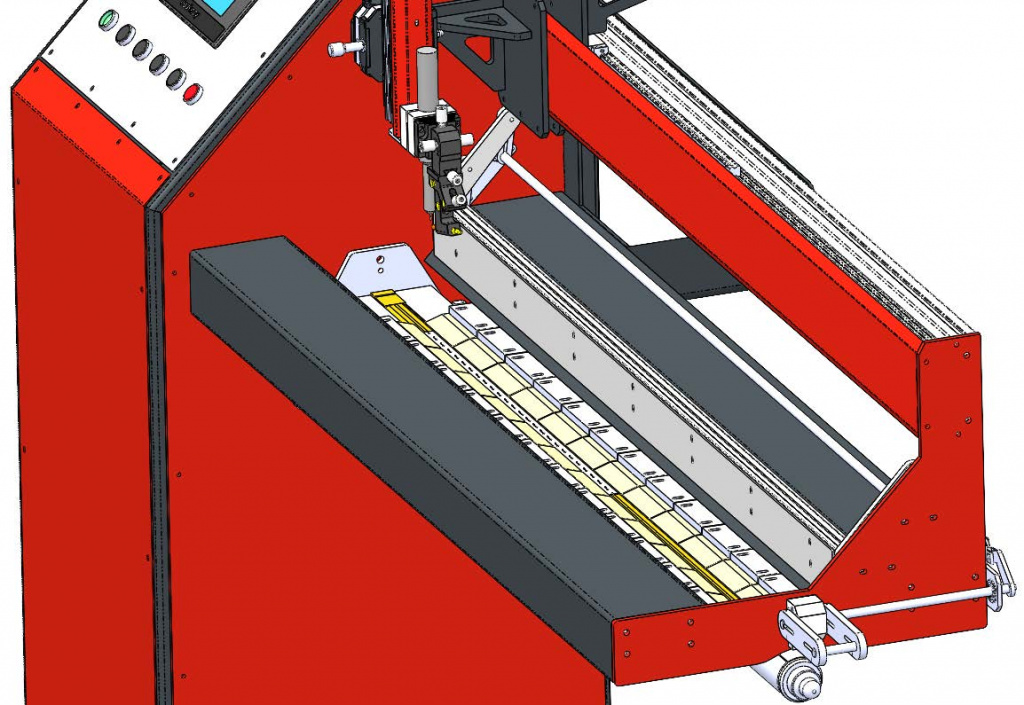
Рисунок 11 – Начальное положение
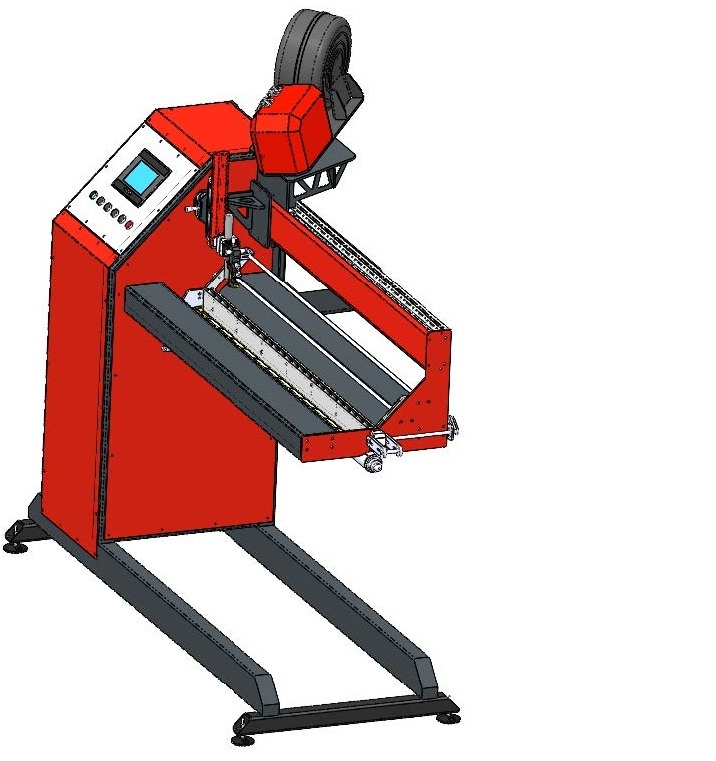
Рисунок 12 – Продольный упор в нижнем положении
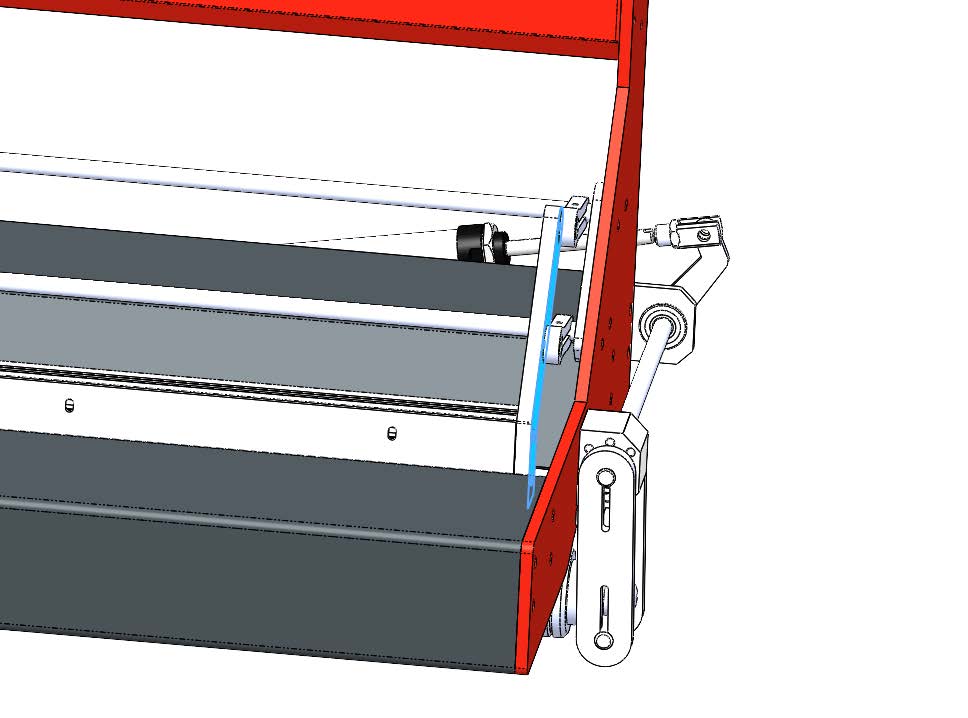
Рисунок 13 – Фиксатор продольной подкладки в закрытом положении
2. Далее оператор руками прижимает заготовку к продольному и поперечному упорам, для обеспечения правильного расположения первой кромки (см. Рисунок 14).
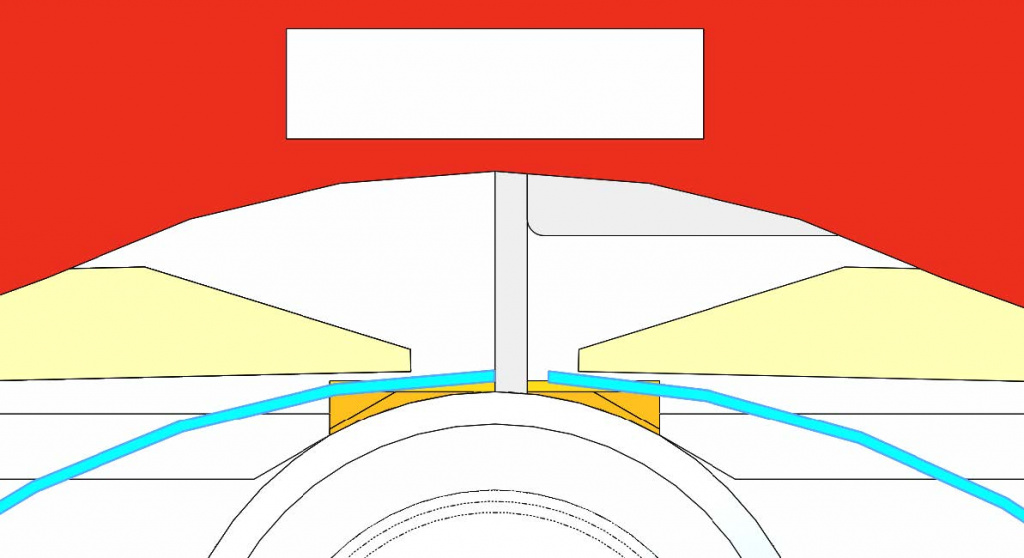
Рисунок 14 – Установка первой кромки
3. После выполнения первого шага оператор нажимает на педаль 1 придерживая заготовку руками снизу, воздух подается в рукав обеспечивая прижатие заготовки губками, размещенными над спозиционированной кромкой. После поджатия первой кромки продольный упор автоматически переместится, выйдя из зоны сварки (см. Рисунок 15).
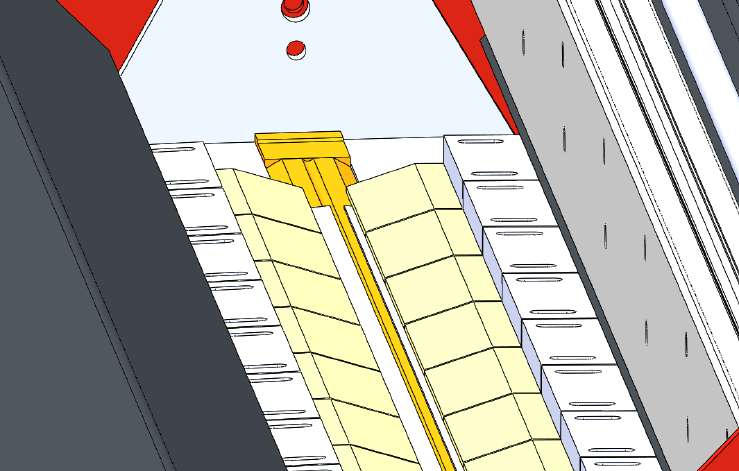
Рисунок 15 – Фиксация первой кромки заготовки
4. Установка второй кромки производится руками в стык с первой. Оператор совмещает вторую кромку с первой, проверяет визуально отсутствие смещений и зазоров, после чего нажимает на ту же педаль 1. Второй комплект прижимов фиксирует вторую кромку (см. Рисунок 16).
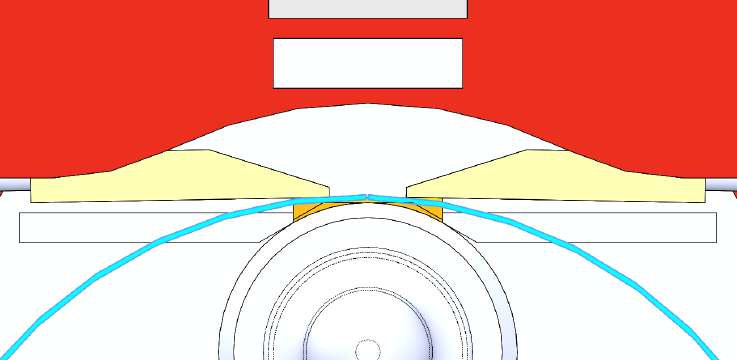
Рисунок 16 – Фиксация второй кромки заготовки
5. После выполнения данных шагов оператор убирает руки из зоны обработки и нажимает на стойке управления зеленую кнопку «Старт». Установка выполняет перемещение горелки в рабочую зону и подачу защитного газа в область сварки (см. Рисунок 17). После запуска процесса сварки начинается подача проволоки присадки, а также выполняется продольное перемещение горелки вдоль свариваемого шва на расстояние, заданное в стойке управления.
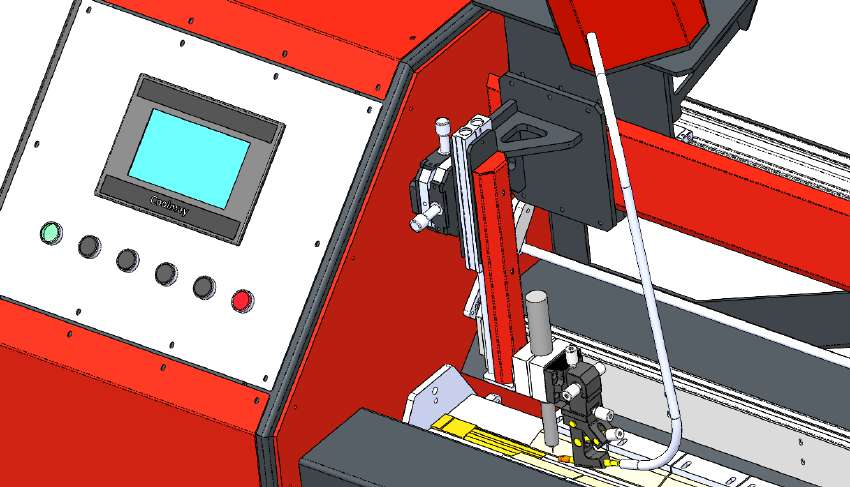
Рисунок 17 – Начало сварки
После выполнения сварки, установка автоматически приходит в исходное положение (горелка перемещается на старт губки разжимаются фиксатор продольной подкладки открывается). Можно извлекать деталь.
Примечание: в случае допущения ошибки на любом из этапов оператор необходимо нажать педаль 2, инициирующую откат положения элементов на шаг назад, позволяя перебазировать заготовку.
Характеристики
| Параметр | Значение |
| Продольное перемещение, мм | 1200 |
| Диаметр заготовки, мм | 80-500 |
| Тип сварки | TIG |
| Подача защитного газа снаружи | Присутствует |
| Подача защитного газа изнутри | Присутствует |
| Прижимы | Пневматический, Полуавтоматический |
| Упор | Пневматический, Полуавтоматический |
| Фиксатор вала | Пневматический, Полуавтоматический |
| Подача проволоки | Автоматическая, согласно программе |
| Тип привода продольного перемещения | Шаговый серводвигатель |
| Тип привода вертикального подвода | Пневматический |
| Система управления | ПЛК, HMI 10" |
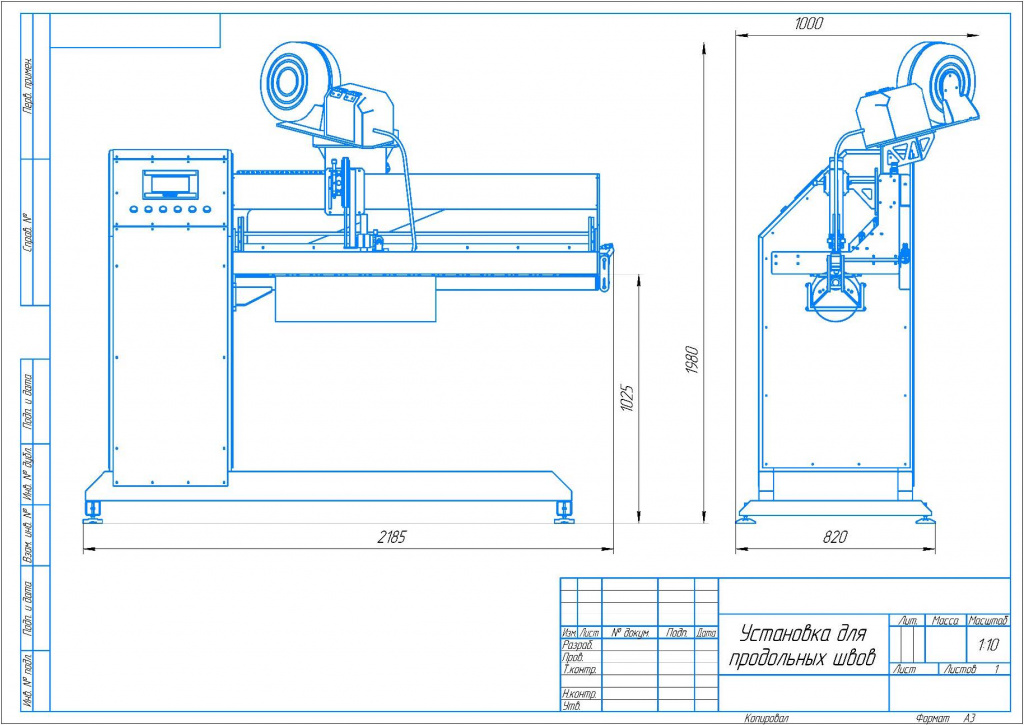
Рисунок 1 – Установка для сварки продольных швов. Общий чертеж.
Доставка
Доставка по Екатеринбургу и Свердловской области
МЕТСОЛ обладает собственным автопарком, водители нашей компании доставляют оборудование по Екатеринбургу и Свердловской области на корпоративных автомобилях. Срок доставки до офиса/склада клиента от 1 рабочего дня. Все необходимые финансовые документы курьер вручит Вам вместе с заказом.
Самовывоз со склада
Также у Вас есть возможность забрать заказ самостоятельно с нашего склада в Екатеринбурге по предварительной договоренности.
Доставка по России
Мы уже много лет успешно сотрудничаем с самыми крупными и надежными в России транспортными компаниями, поэтому все заказы приходят точно в срок.
Также Вы можете предложить транспортную компанию, с которой Вы работаете, и мы доставим товар до терминала в Екатеринбурге по указанному адресу. Стоимость доставки обсуждается в зависимости от веса, объёма, расстояния.
Доставка до терминалов транспортных компаний в Екатеринбурге — БЕСПЛАТНО. Срок доставки заказа по России определяется условиями согласованными в процессе оформления заказа в транспортной компании. Передача Вашего заказа ТК осуществляется в течение 1-3 рабочих дней с момента поступления оплаты на наш счёт.
Оплата
Стоимость товара указанная на сайте или предоставленная нашими менеджерами уже включает НДС и таможенные платежи. Стоимость товаров установленная в иностранной валюте рассчитывается по курсу ЦБ РФ действующему в день оплаты.
Услуги по монтажу и пуско-наладочных работ не входят в стоимость поставки оборудования и рассчитываются дополнительно по запросу заказчика.
Оплата производится по безналичному расчету. При оформлении заказа необходимо указать реквизиты организации для выставления счета на оплату. Также оборудование можно приобрести в лизинг.
Что такое лизинг?
Лизинг – финансовая услуга, цель которой – упрощение приобретения оборудования для расширения или модернизации действующего производства.
По сути, лизинг – это аренда с последующим выкупом.
Как это работает?
Лизинговая компания приобретает нужное вам оборудование и передает Вам на срок действия договора. По завершению срока лизинга имущество переходит в Вашу собственность.
Преимущества лизинга от МЕТСОЛ:
- Минимальный аванс: Оснастите свое производство новейшим оборудованием, заплатив всего от 10 до 49% от его каталожной стоимости в качестве авансового платежа.
- Снижение налогов: Лизинговые платежи можно отнести к расходам, что сокращает сумму уплачиваемых налогов на прибыль.
- Возврат НДС: Ежегодно экономьте до 20% суммы лизинговых платежей за счет возврата НДС.
Выгодные условия лизинга от партнеров МЕТСОЛ
МЕТСОЛ сотрудничает с двумя лидерами российского рынка лизинга: «МК Лизинг» и «Балтийский лизинг». Эти компании предлагают:
- Минимальный пакет документов: Для рассмотрения заявки на лизинг требуется минимальный перечень документов.
- Быстрое решение: Решение по заявке принимается всего за 1 день.
- Привлекательные условия: Авансовые платежи от 10 до 49% от стоимости оборудования, сроки лизинга от 12 до 60 месяцев и более.
- Удобный график платежей: Предоставляется удобный график и структура погашения платежей по лизинговому договору.
Для получения подробной информации о лизинговых программах наших партнеров и условиях приобретения оборудования в лизинг, свяжитесь с нами по телефону +7 (343) 287-70-80 или оставьте заявку.
Наши специалисты готовы объяснить условия работы с лизинговыми партнерами, рассчитать примерные суммы авансового и регулярных платежей для всех типов станков и оборудования из нашего каталога, а также помочь подготовить необходимые документы и передать вашу заявку нашим лизинговым партнерам для точных расчетов и вынесения решения.